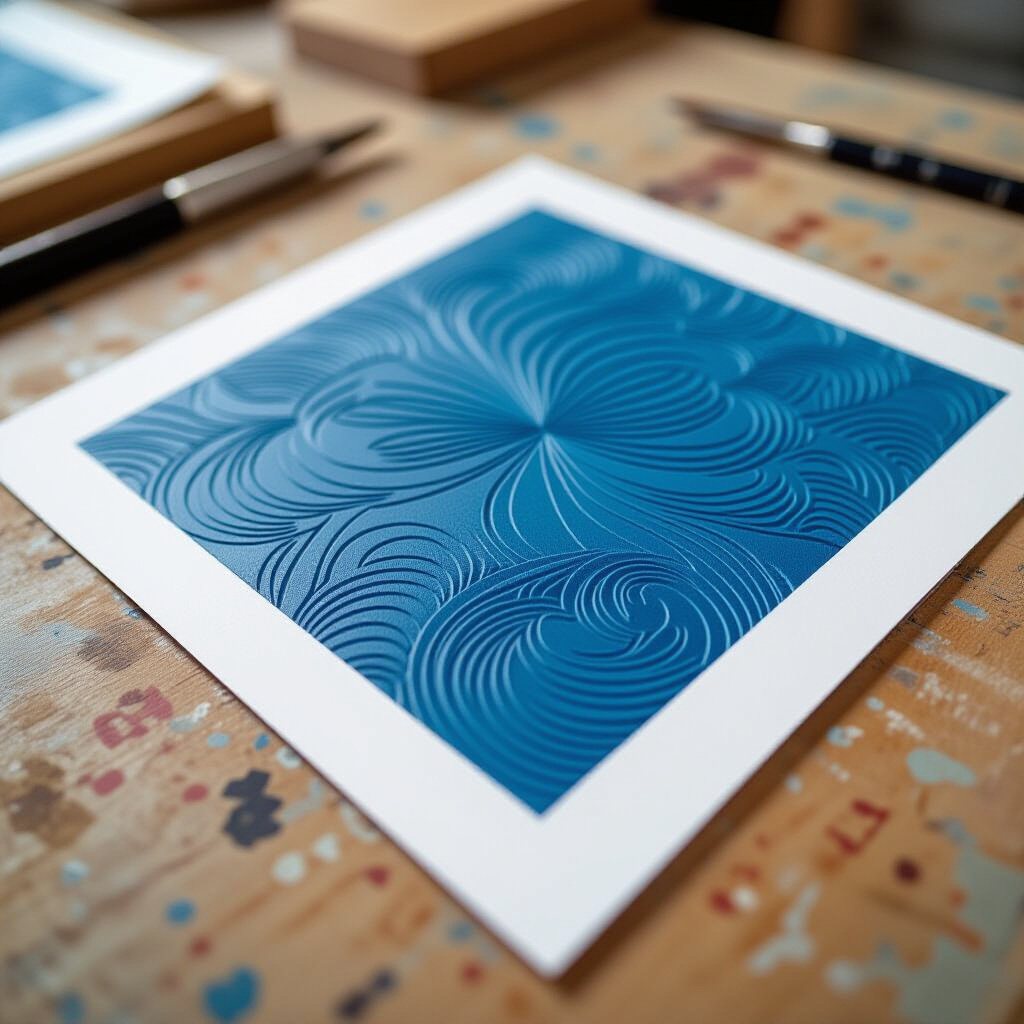
Блинтовое тиснение как способ создания рельефного оттиска без фольги
Подробная информация есть по ссылке https://aurora-print.ru/services/blintovoe-tisnenie/
Что такое блинтовое тиснение
Блинтовое тиснение представляет собой способ создания рельефного оттиска на поверхности материала без использования фольги или красителя. В ходе процесса под действием давления и нагрева происходит пластическая деформация волокон, в результате которой формируется углубленный или выпуклый рисунок. В отличие от других видов тиснения, оттиск сохраняет естественный цвет и фактуру основы, что позволяет подчеркнуть структуру материала. Подробное описание процесса представлено в технической литературе по послепечатной обработке.
Определение и принцип действия
Блинтовое тиснение, также называемое глухим тиснением, — это бескрасочная рельефная отделка, при которой на материале остается вдавленный или приподнятый след без нанесения пленки или краски. Принцип действия основан на механическом воздействии нагретой матрицы и пуансона на бумагу, картон или кожу. Матрица, имеющая рельефное изображение, передает его на материал, который под действием температуры размягчается и деформируется, фиксируя форму после остывания. Глубина оттиска обычно составляет от 0,1 до 0,5 мм в зависимости от свойств материала и параметров процесса.
История возникновения
Технология блинтового тиснения берет начало в переплетном деле XIX века, когда мастера использовали ручные прессы для нанесения орнаментов на кожаные обложки книг. Первые упоминания о глухом тиснении без золота относятся к 1820-м годам в европейских типографиях. К концу XIX века с развитием механических прессов процесс стал применяться для тиснения на картоне и плотной бумаге. В XX веке технологию усовершенствовали за счет электрического нагрева и гидравлических приводов, что позволило добиться равномерного давления и точного контроля температуры.
Технологический процесс блинтового тиснения
Роль давления и нагрева
Давление и нагрев являются ключевыми параметрами, определяющими качество оттиска. Величина давления варьируется от 50 до 150 кг/см² в зависимости от толщины и плотности материала. Недостаточное давление приводит к нечеткому рельефу, избыточное — к разрыву волокон. Температура нагрева матрицы обычно составляет 100–140 °C для бумаги и 80–120 °C для кожи. Время выдержки под прессом — от 0,5 до 3 секунд. Сочетание тепла и сжатия обеспечивает пластическую деформацию целлюлозных или кожевенных волокон без их разрушения, что позволяет зафиксировать рельеф после остывания.
Этапы выполнения тиснения
Процесс включает несколько последовательных операций. На первом этапе изготавливается оснастка — матрица и пуансон, обычно из латуни, цинка или магниевых сплавов. Матрица вытравливается или гравируется с зеркальным отображением рисунка. Затем материал (лист бумаги, картона или заготовка переплета) размещается между матрицей и пуансоном. Пресс нагревается до заданной температуры, после чего срабатывает механизм давления. После выдержки тиснение охлаждается, и готовое изделие извлекается. Для многоцветных или многоуровневых оттисков процесс может повторяться с разными матрицами.
Области применения блинтового тиснения
Упаковка и полиграфия
В упаковочной индустрии блинтовое тиснение используется для нанесения логотипов, тактильных элементов и декоративных узоров на коробки из картона плотностью от 250 до 1200 г/м². В полиграфии метод применяется для оформления визиток, приглашений, сертификатов и обложек буклетов. Отсутствие краски делает оттиск устойчивым к истиранию и выцветанию. Рельефный рисунок улучшает тактильное восприятие и повышает презентабельность продукции.
Переплетные работы
В переплетном деле блинтовое тиснение традиционно используется для декорирования книжных обложек из кожи, кожзаменителя или плотного бумвинила. Технология позволяет наносить названия книг, инициалы авторов и орнаменты на корешки и крышки переплетов. Глухое тиснение на коже требует более высокой температуры (до 140 °C) и меньшего давления, чтобы не повредить материал. Срок службы оснастки для переплетных работ при правильной эксплуатации составляет 50–100 тысяч оттисков.
Отличия блинтового тиснения от конгревного и фольгирования
Сравнение с конгревным тиснением
Конгревное тиснение, в отличие от блинтового, создает выпуклый рельеф с обратной стороны материала, то есть изображение выступает над поверхностью. При блинтовом тиснении оттиск вдавливается внутрь (углубленный рельеф) либо остается на одном уровне с поверхностью (плоское тиснение). Конгрев требует более сложной оснастки — двух сопряженных матриц, одна из которых имеет углубление, другая — выпуклость. Блинтовое тиснение использует только одну матрицу и пуансон. Глубина конгревного оттиска может достигать 1–2 мм, тогда как блинтовый рельеф редко превышает 0,5 мм.
Сравнение с тиснением фольгой
Тиснение фольгой предполагает нанесение металлизированной или цветной пленки на поверхность под действием нагрева и давления. В отличие от блинтового метода, фольгирование оставляет окрашенный и блестящий след, скрывающий структуру материала. Блинтовое тиснение не использует фольгу, поэтому оттиск сохраняет природный цвет основы и матовую текстуру. Фольгирование требует более высокой температуры (150–200 °C) и точного выравнивания для переноса пленки. Блинтовое тиснение проще в настройке, так как не требует синхронизации с расходным материалом.
Требования к материалам и оснастке
Подходящие виды бумаги и картона
Для блинтового тиснения подходят материалы с достаточной пластичностью и плотностью. Оптимальная плотность бумаги — от 120 до 400 г/м². Тонкая бумага (менее 100 г/м²) может рваться или давать нечеткий оттиск. Картон с плотностью 300–1200 г/м² хорошо держит рельеф, особенно если имеет мелованное покрытие. Кожа и кожзаменители с толщиной 0,5–2 мм также пригодны, но требуют предварительного увлажнения и более длительной выдержки. Материалы с рыхлой структурой (например, крафт-картон низкой плотности) дают менее четкий оттиск из-за высокой сжимаемости.
Конструкция матрицы и пуансона
Матрица для блинтового тиснения изготавливается из твердых металлов: латуни, цинка, магния или стали. Латунные матрицы выдерживают до 200 000 циклов, цинковые — до 50 000. Рельеф на матрице создается методом химического травления, механической гравировки или лазерной обработки. Глубина гравировки составляет 0,3–0,8 мм. Пуансон, как правило, плоский и гладкий, служит для равномерного распределения давления. Для сложных рисунков могут использоваться составные матрицы из нескольких частей. Температура нагрева матрицы контролируется термопарой с точностью ±5 °C, чтобы избежать перегрева и деформации оснастки.


