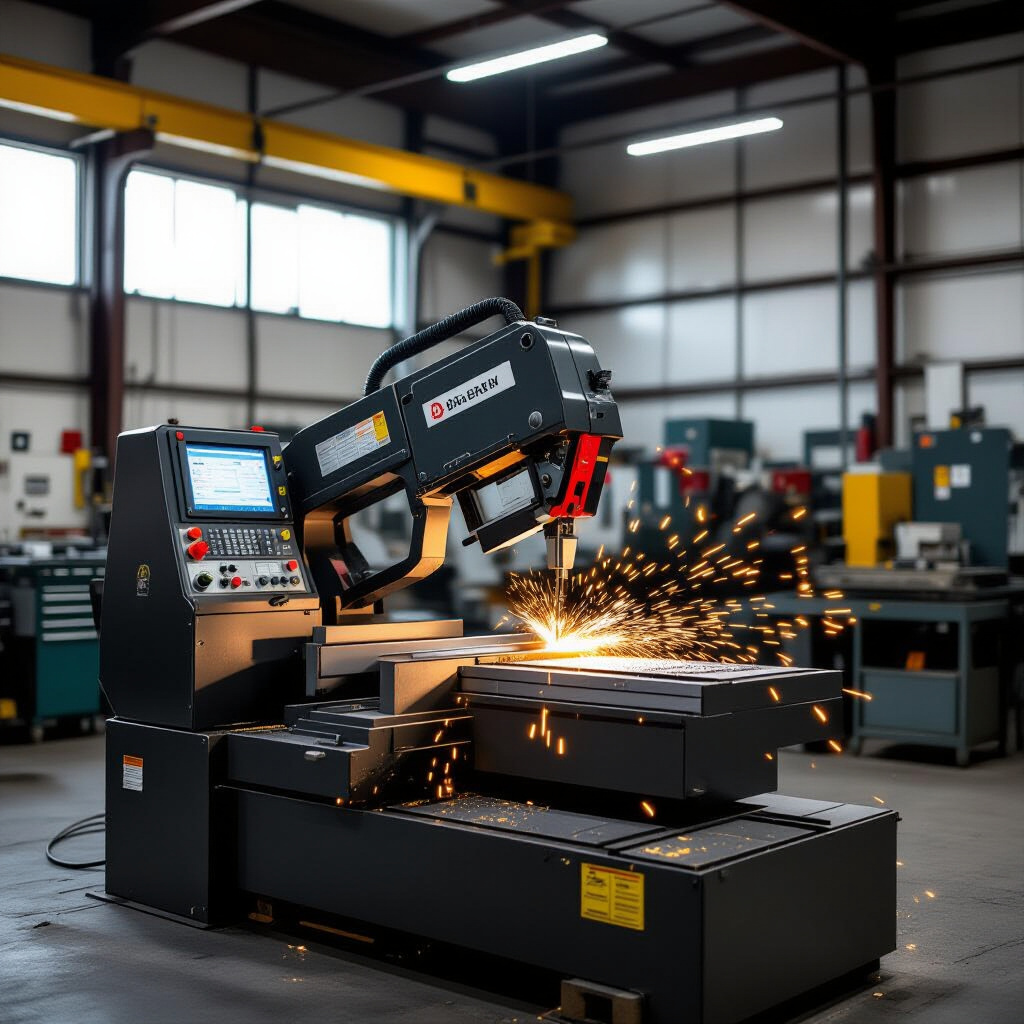
Ленточнопильные станки для резки металла особенности и применение
Устройство и принцип работы ленточнопильного станка
Ленточнопильный станок по металлу предназначен для разделения заготовок различной формы и сечения. В основе работы лежит замкнутое ленточное полотно с зубьями, которое движется по направляющим шкивам. В отличие от отрезных дисковых станков, лента обеспечивает более узкий пропил и меньшие потери материала. Конструкция станка включает несколько основных узлов, каждый из которых влияет на точность и производительность резания. Подробные технические описания и схемы можно найти в технической документации, выпускаемой производителями оборудования. Также стоит изучить современные модели ленточнопильные станки по металлу, чтобы выбрать оптимальный вариант для конкретных задач.
Основные узлы и их назначение
Станина является несущей конструкцией, которая воспринимает вибрации и нагрузки. Она изготавливается из чугуна или сварной стали; масса станины напрямую связана с жесткостью станка и способностью гасить колебания. Приводной механизм состоит из электродвигателя, ременной передачи и двух шкивов (ведущего и ведомого). Частота вращения шкивов определяет скорость резания, которая для разных марок стали может составлять от 15 до 120 м/мин. Система натяжения ленты поддерживает заданное усилие натяжения — недостаточное натяжение приводит к уводу полотна в сторону, избыточное — к ускоренному износу зубьев и поломке ленты. Тиски фиксируют заготовку; они могут быть ручными или гидравлическими, с шириной раскрытия до 400 мм и более. Поворотный механизм позволяет изменять угол резания, обычно в диапазоне от 0° до 60° с фиксацией через каждые 1–2 градуса.
Как происходит процесс резания металла
Заготовка зажимается в тисках. Ленточное полотно приводится в движение, и его зубья последовательно снимают слой металла. Зона резания охлаждается смазочно-охлаждающей жидкостью (СОЖ), которая подается насосом из бака емкостью от 10 до 50 литров. СОЖ отводит тепло, снижает трение и удаляет стружку. Скорость подачи заготовки (скорость опускания пильной рамы в горизонтальных станках или скорость перемещения стола в вертикальных) регулируется гидравлическим или механическим дросселем. Процесс резания может быть непрерывным или циклическим — при автоматической работе станок самостоятельно опускает раму, режет, поднимает раму и подает новую заготовку.
Классификация ленточнопильных станков
Ленточнопильные станки делятся по ориентации реза, типу подачи и степени автоматизации. Выбор конкретного типа зависит от геометрии заготовок, серийности производства и требований к точности.
Вертикальные и горизонтальные модели
В вертикальных станках лента расположена в вертикальной плоскости, заготовка подается вручную или с помощью механического стола. Такие станки удобны для вырезания криволинейных контуров, обработки листового металла и деталей сложной формы. Горизонтальные модели имеют пильную раму, которая опускается на неподвижную заготовку. Они предназначены для прямолинейного отрезки проката — кругов, квадратов, швеллеров, двутавров, труб. Горизонтальные станки обеспечивают более высокую точность торцевого реза (отклонение от перпендикуляра обычно не превышает 0,2 мм на 100 мм сечения).
Станки с ручной, полуавтоматической и автоматической подачей
Ручные станки требуют от оператора управления опусканием рамы и подачей заготовки. Они подходят для единичного производства и ремонтных работ. Полуавтоматические модели после зажима заготовки самостоятельно выполняют цикл резания: рама опускается, режет и после завершения поднимается. Оператору нужно только убрать отрезанную деталь и подать следующую заготовку. Автоматические станки оснащены конвейером или рольгангом, системой автоматической подачи материала на заданную длину и пакетным зажимом. Они применяются в серийном производстве, где требуется резка больших партий заготовок одного типоразмера. Автоматический цикл сокращает время обработки партии заготовок на 30–50 % по сравнению с ручным управлением.
Ключевые технические характеристики при выборе
При подборе станка необходимо оценить несколько параметров, которые определяют его возможности и совместимость с конкретными задачами.
Мощность двигателя и диапазон скоростей
Мощность электродвигателя привода ленты варьируется от 0,75 кВт на малых станках до 7,5 кВт и более на промышленных моделях. Для резки конструкционной стали толщиной до 100 мм достаточно мощности 1,5–2,2 кВт. Скорость резания регулируется ступенчато (через шкивы разного диаметра) или плавно (с помощью частотного преобразователя). Диапазон скоростей обычно составляет 20–120 м/мин. Для мягких материалов (алюминий, латунь) выбирают верхнюю часть диапазона, для нержавеющих и инструментальных сталей — нижнюю (30–50 м/мин).
Размеры рабочей зоны и максимальное сечение заготовки
Максимальное сечение заготовки, которое может быть разрезано, определяется шириной зева (расстоянием от полотна до станины) и высотой пропила. Для горизонтальных станков указывается диаметр круглого проката или сторона квадрата, например, 250×250 мм или 400×400 мм. Вертикальные станки характеризуются длиной стола и вылетом пилы (глубиной реза). При выборе заготовок прямоугольного сечения помните, что их высота может быть ограничена: если высота больше ширины зева, деталь приходится поворачивать, что снижает производительность.
Типы ленточных полотен и их совместимость
Ленточное полотно — расходный элемент, от которого зависит качество реза. Ширина полотна обычно составляет от 13 до 80 мм, шаг зуба — от 2 до 14 TPI (зубьев на дюйм). Для резки тонкостенных труб и профилей применяют полотна с мелким шагом (8–14 TPI), для сплошного проката большого сечения — с крупным шагом (2–6 TPI). Материал полотна: быстрорежущая сталь (HSS), биметаллические (основа из легированной стали с зубьями из HSS) и с твердосплавными напайками. Биметаллические полотна наиболее универсальны и обеспечивают ресурс от 20 до 50 м² реза в зависимости от условий эксплуатации. Совместимость полотна со станком определяется длиной ленты (замкнутого контура) — она должна соответствовать межосевому расстоянию шкивов, обычно от 2500 до 6000 мм.
Эксплуатация и обслуживание оборудования
Правильная настройка и регулярное обслуживание продлевают срок службы станка и снижают риск брака.
Настройка натяжения и скорости резания
Натяжение ленты регулируется винтовым или гидравлическим механизмом. Усилие натяжения должно быть таким, чтобы при боковом нажатии на полотно прогиб составлял 0,5–1 мм на каждые 100 мм свободной длины. Скорость резания выбирается по таблицам в зависимости от материала и сечения. Например, для стали 45 при сечении 100×100 мм рекомендуется скорость 50–60 м/мин, для нержавейки — 25–35 м/мин. Превышение скорости приводит к перегреву зубьев и потере твердости, занижение — к выкрашиванию.
Регулярные операции по уходу и смазке
Ежедневно после работы необходимо очищать направляющие ленты, тиски и зону реза от стружки. Раз в неделю проверяют уровень СОЖ в баке и при необходимости доливают эмульсию. Подшипники шкивов и направляющих роликов смазывают консистентной смазкой через каждые 200 часов работы. Состояние ремней привода проверяют на предмет износа и ослабления. Раз в месяц контролируют параллельность шкивов — отклонение не должно превышать 0,1 мм на 1 м длины.
Типичные неисправности и способы их устранения
Увод полотна в сторону чаще всего возникает из-за ослабления натяжения или износа направляющих роликов. Если лента рвется в одном и том же месте, причина может быть в трещине на шкиве или неправильной стыковке полотна. Повышенная вибрация при резании указывает на недостаточную жесткость станины или износ подшипников. Неравномерный износ зубьев (затупление только одной стороны) бывает при перекосе тисков или неправильной подаче СОЖ. В большинстве случаев неисправности устраняются регулировкой или заменой изношенных деталей.
Требования безопасности при работе
Работа на ленточнопильном станке связана с вращающимися и режущими элементами, поэтому соблюдение мер безопасности обязательно.
Защитные устройства и ограждения
Станок должен быть оснащен защитным кожухом ленты, который закрывает всю открытую часть полотна, кроме зоны реза. Кожух блокирует доступ к движущейся ленте. На большинстве моделей установлен концевой выключатель, останавливающий двигатель при поднятии кожуха. Тиски и зажимы должны исключать самопроизвольное смещение заготовки. Аварийная кнопка «Стоп» располагается в зоне досягаемости оператора. На автоматических станках устанавливаются фотоэлектрические барьеры, отключающие подачу при попадании руки в опасную зону.
Правила подготовки рабочего места и действий оператора
Перед началом работы оператор обязан надеть защитные очки, перчатки (при смене полотна) и одежду без свисающих элементов. Рабочая зона должна быть свободна от посторонних предметов и иметь достаточное освещение. Заготовка должна быть надежно закреплена в тисках. Запрещается прикасаться к ленте во время движения станка. После завершения цикла необходимо дождаться полной остановки ленты, прежде чем извлекать деталь. При замене полотна станок отключается от сети.
Критерии выбора станка для конкретных задач
Выбор модели определяется не только техническими параметрами, но и особенностями производства.
Оценка объема и характера производства
Для единичного изготовления деталей или ремонтных работ достаточно ручного горизонтального станка с мощностью до 2 кВт и сечением до 250 мм. При серийной резке однотипных заготовок (например, труб для металлоконструкций) целесообразен полуавтомат с гидравлическими тисками и регулировкой скорости подачи. Если требуется резка пакетов (несколько труб или профилей одновременно), выбирают станок с увеличенной шириной зева и мощным приводом. В условиях крупносерийного производства с круглосуточным режимом работы необходимы автоматические линии с конвейерной подачей и системами контроля длины.
Сравнение функциональности и производительности
Производительность станка оценивается по времени цикла резки одной заготовки. Для горизонтальных моделей с ручной подачей цикл составляет 30–60 секунд на отрезок длиной 100 мм при сечении 100×100 мм стали. Полуавтоматы сокращают время до 20–30 секунд за счет автоматического подъема рамы. Автоматические станки обрабатывают до 5–10 заготовок в минуту при длине отрезка 50–100 мм. Функция поворота пильной рамы позволяет резать под углом без переустановки заготовки, что важно при изготовлении угловых соединений. Наличие системы охлаждения с регулируемой подачей СОЖ увеличивает ресурс полотна на 30–40 %. При выборе станков с частотным регулированием скорости помните, что они стоят дороже, но позволяют точнее подбирать режим для разных материалов и снижают риск поломки полотна.


